Na fabricação de uma caixa de papelão ondulado, a resistência da chapa não é o único fator responsável pelo desempenho final da embalagem. Durante a conversão, etapas como impressão, corte, vinco, dobra e união transformam uma chapa plana em uma estrutura tridimensional capaz de acondicionar, proteger e transportar produtos.
Entre essas etapas, o vinco no papelão ondulado exerce uma função decisiva: criar linhas de dobra controladas para que painéis, abas e demais elementos da embalagem assumam a posição prevista no projeto. A precisão desse processo interfere na montagem, no alinhamento das faces e na estabilidade dimensional da caixa pronta.
Quando a geometria do vinco não é compatível com a estrutura da chapa, podem surgir dificuldades de dobra, marcas fora da posição correta, desalinhamentos e deformações que alteram o comportamento da embalagem. Por isso, o vinco precisa ser considerado como parte do projeto estrutural e não apenas como uma etapa mecânica da conversão.
O que é o vinco no papelão ondulado?
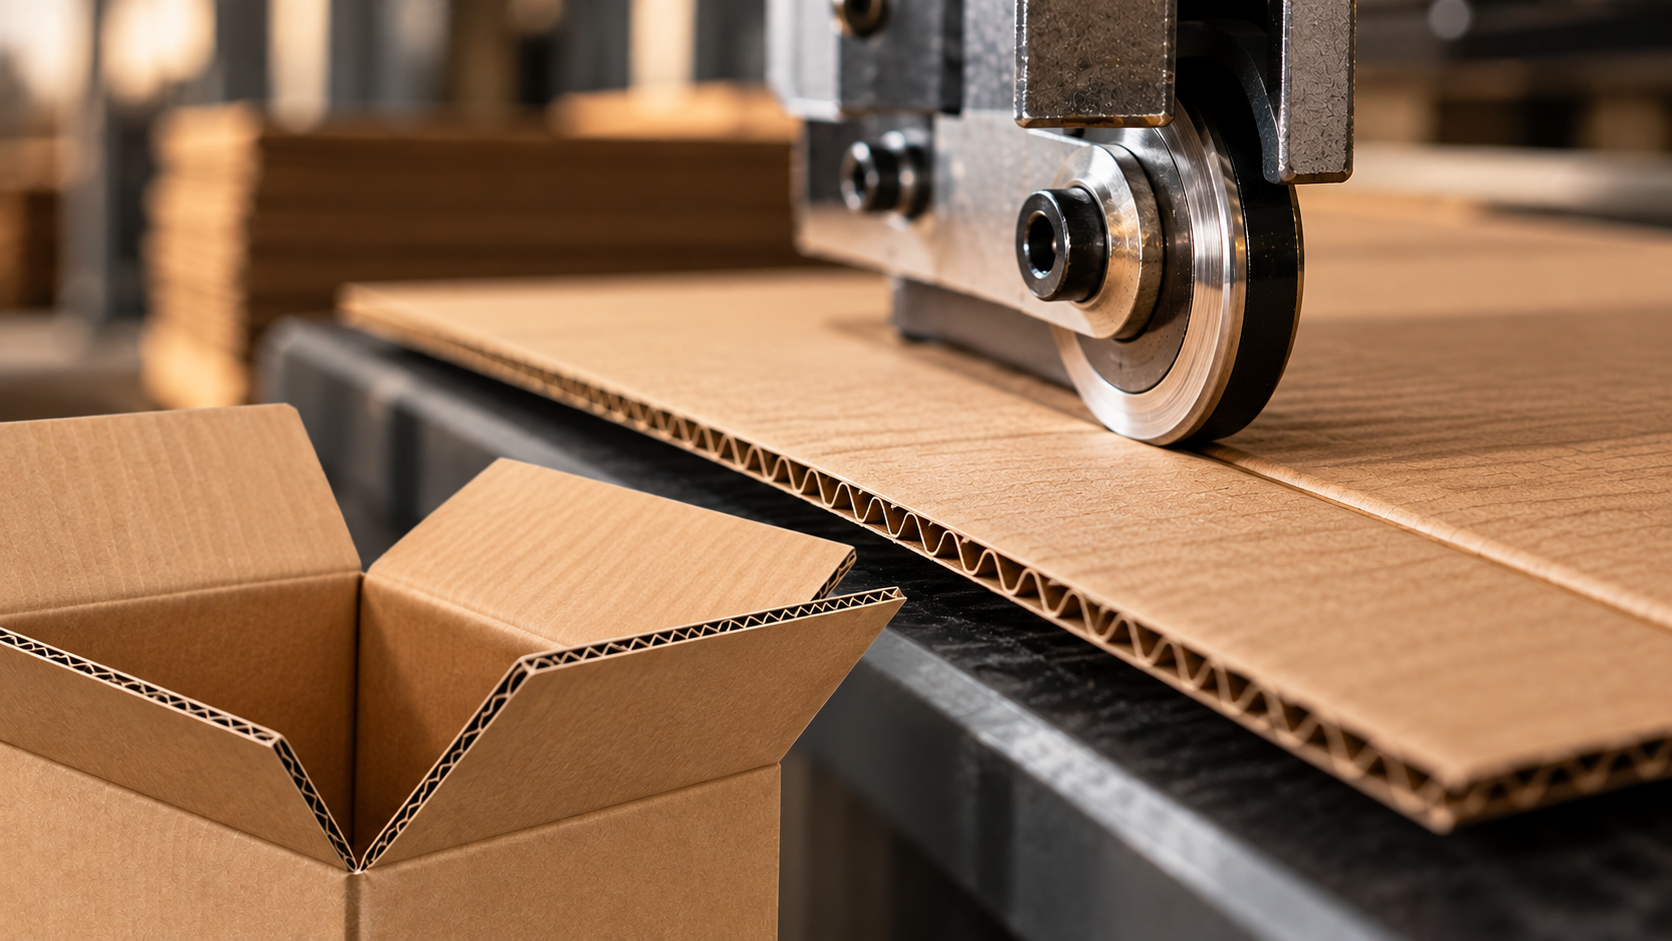
O vinco é uma deformação controlada realizada sobre a chapa para estabelecer a região em que o material deverá dobrar. Durante o processo, a estrutura do papelão é comprimida localmente, reduzindo a resistência à flexão naquela faixa e conduzindo a dobra para uma posição predeterminada.
Em uma caixa, essas linhas delimitam diferentes partes da estrutura, como painéis laterais, abas superiores, abas inferiores, tampas, fundos e pontos de fechamento. A função do vinco é permitir que essas partes se movimentem no lugar correto sem exigir que a chapa se curve aleatoriamente.
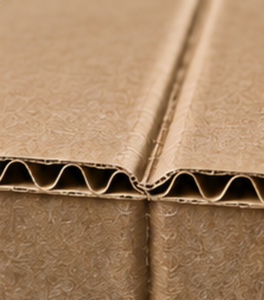
A qualidade dessa região depende da interação entre ferramenta, pressão, geometria do canal, espessura da chapa, tipo de onda, composição dos papéis e características do projeto. Por isso, uma regulagem que funciona para uma estrutura pode não produzir o mesmo resultado em outra.
Por que a precisão do vinco é importante?
Uma caixa de papelão ondulado precisa assumir dimensões definidas depois de montada. Para isso, as linhas de dobra devem estar posicionadas de acordo com o desenho estrutural da embalagem. Pequenos desvios podem alterar o alinhamento entre painéis e abas, dificultar o fechamento ou modificar as dimensões internas e externas da caixa.
Em operações automatizadas, essa precisão se torna ainda mais relevante. Variações de dobra entre unidades podem interferir na alimentação de máquinas, no esquadrejamento, na colagem, no fechamento e na repetibilidade do processo produtivo.
O objetivo não é apenas produzir uma dobra visualmente correta, mas manter previsibilidade. A embalagem precisa repetir o comportamento previsto em diferentes unidades do lote e ao longo das etapas de conversão.
Vinco adequado, insuficiente ou excessivo: o que muda?
A região de dobra precisa receber deformação suficiente para orientar o movimento da chapa, mas não a ponto de comprometer desnecessariamente sua estrutura. A intensidade e a geometria do vinco devem acompanhar o material que está sendo convertido.
Vinco adequado
Em uma condição adequada, a compressão é controlada e a dobra tende a ocorrer na linha prevista. O conjunto mantém alinhamento compatível com o projeto e reduz a necessidade de forçar a chapa durante a montagem.
Vinco insuficiente
Quando a deformação é insuficiente, a chapa pode oferecer resistência maior à dobra e tender a flexionar fora da linha programada. Isso pode gerar variações de montagem, desalinhamentos e maior esforço nas etapas seguintes da conversão.
Vinco excessivo
Quando a compressão é excessiva, capas e miolo podem sofrer deformação mais intensa na região do vinco. Dependendo da estrutura da chapa, isso pode criar marcas pronunciadas, perda localizada de rigidez ou danos que não eram necessários para permitir a dobra.
Por esse motivo, aumentar a pressão não significa automaticamente melhorar a qualidade do vinco. O processo precisa encontrar uma condição compatível com a chapa e com o desenho da embalagem.
O tipo de chapa interfere no comportamento do vinco
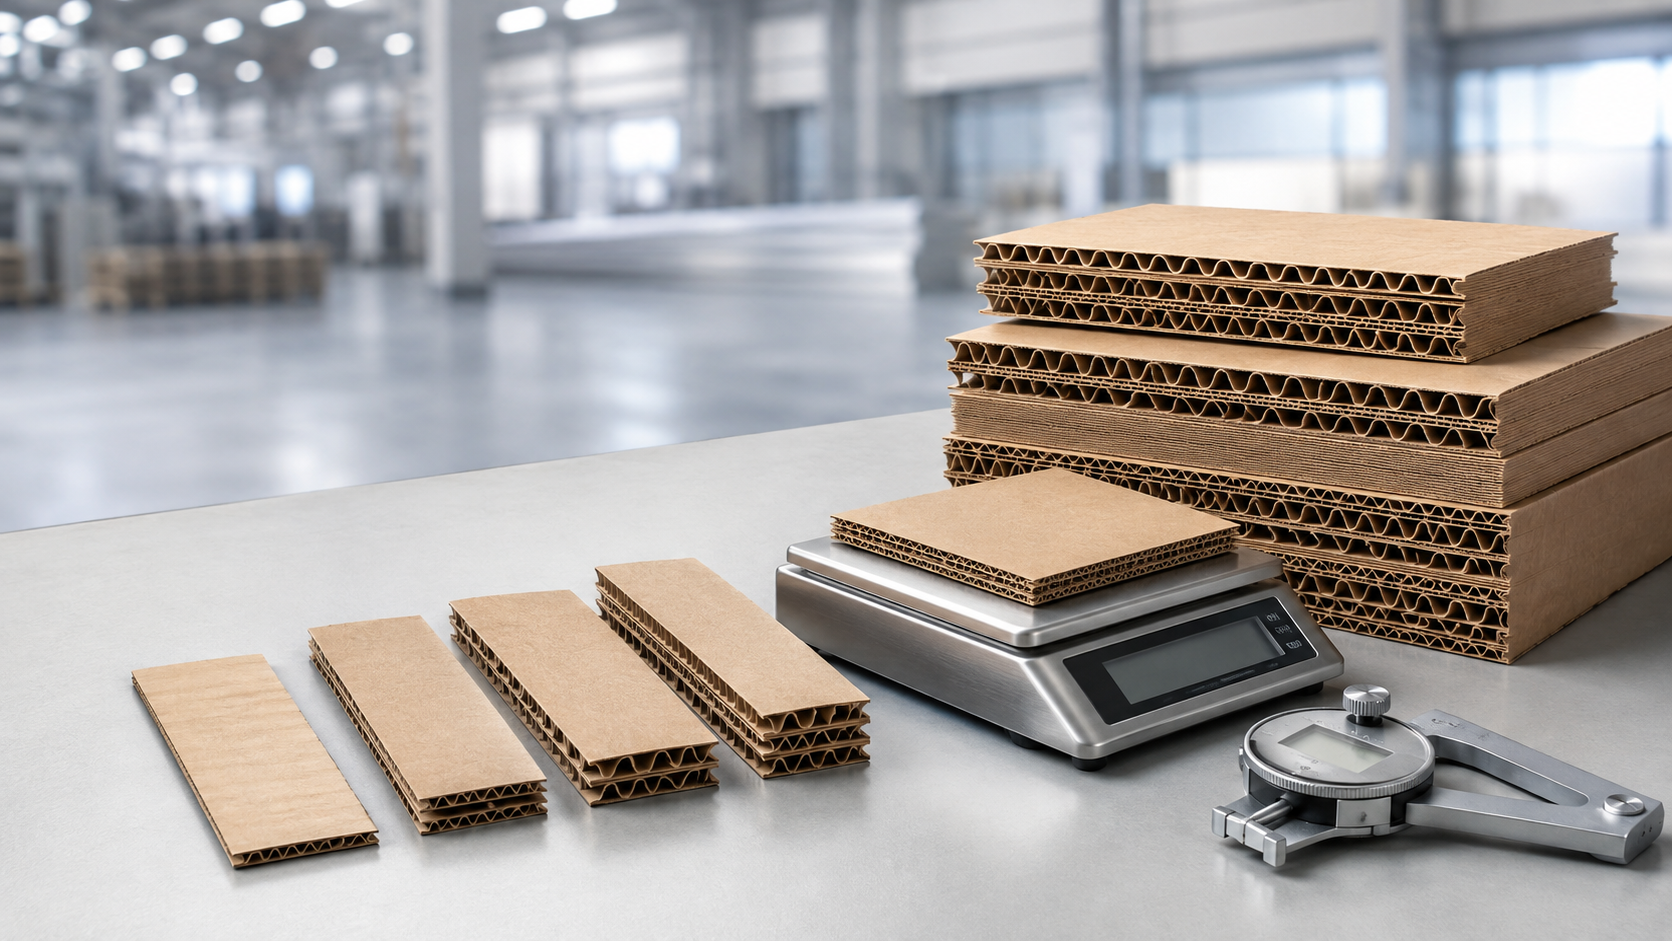
Nem todas as chapas de papelão ondulado respondem da mesma maneira ao processo de vinco. O perfil de onda, a espessura total, o número de paredes e a composição dos papéis modificam a quantidade de material que precisa ser deformada na região de dobra.
Uma chapa de parede simples com onda mais baixa apresenta espessura e geometria diferentes de uma chapa com onda mais alta ou de uma estrutura de parede dupla. Consequentemente, parâmetros de processo utilizados em uma configuração não devem ser reproduzidos automaticamente em outra.
Além do tipo de onda, a gramatura e as propriedades dos papéis que formam capa e miolo também interferem na resposta do material à compressão. Isso reforça a necessidade de considerar a chapa como um conjunto, e não apenas pela espessura aparente.
Gramatura, fibras e umidade também influenciam a dobra
Os papéis utilizados na formação da chapa possuem características próprias de resistência, rigidez e absorção de umidade. Essas propriedades alteram a maneira como o material reage ao vinco e à dobra durante a conversão.
Gramaturas maiores podem modificar a força necessária para deformar a região, mas a relação não é automática. Qualidade das fibras, composição da chapa, formação da onda, colagem e condições ambientais também fazem parte do resultado.
A umidade merece atenção porque o papel é higroscópico e troca umidade com o ambiente. Alterações nas condições de armazenamento podem modificar temporariamente a rigidez e a resposta mecânica do material. Por isso, estabilidade da matéria-prima e controle das condições de processo ajudam a manter a repetibilidade da produção.
Corte e vinco precisam trabalhar em conjunto
Em embalagens produzidas por sistemas de corte e vinco, duas operações diferentes fazem parte do mesmo projeto. O corte define o contorno da peça, aberturas, encaixes e detalhes estruturais. O vinco determina onde o material será dobrado.
Para que a embalagem seja montada corretamente, essas geometrias precisam manter relação precisa entre si. Um corte dimensionalmente correto pode não ser suficiente se as linhas de vinco estiverem deslocadas. Da mesma forma, um vinco bem executado não compensa um desenho estrutural incompatível com o produto ou com o processo de montagem.
A regulagem de máquina também deve considerar velocidade, estabilidade de alimentação e repetibilidade. Em produção seriada, a consistência entre chapas é parte importante do desempenho do conjunto.
O vinco pode interferir na integridade estrutural da caixa?
O vinco cria, propositalmente, uma região de menor resistência à flexão. Isso é necessário para permitir a dobra, mas também significa que essa área precisa ser posicionada e dimensionada corretamente.
Quando a linha está no local previsto, a redução de rigidez é incorporada ao projeto estrutural da embalagem. Quando o vinco ocorre fora da posição ou recebe deformação incompatível com a chapa, podem surgir pontos de fraqueza que não faziam parte do desenho original.
A análise, portanto, não deve separar conversão e desempenho. A caixa pronta é resultado da combinação entre matéria-prima, geometria, corte, vinco, dobra e união.
Como avaliar a qualidade do vinco?
A avaliação mais útil precisa observar a embalagem já convertida e montada. Alguns pontos ajudam a identificar se o comportamento está compatível com o projeto:
- A dobra acontece na posição prevista, sem fugir da linha de vinco.
- Painéis e abas permanecem alinhados durante a montagem.
- As dimensões finais da caixa permanecem dentro da tolerância esperada.
- Não aparecem rupturas, delaminações ou esmagamentos incompatíveis com o processo.
- O fechamento ocorre sem necessidade de esforço excessivo ou deformações adicionais.
- O comportamento se mantém consistente ao longo do lote de produção.
Em linhas industriais, essa última condição é especialmente importante. Uma amostra isolada pode apresentar bom resultado, mas a qualidade do processo depende da repetibilidade ao longo de milhares de unidades.
A qualidade da chapa começa antes do vinco
Um processo bem regulado depende também da regularidade da matéria-prima. Variações dimensionais, formação irregular das ondas, diferenças de colagem ou alterações significativas na composição da chapa podem modificar seu comportamento durante a conversão.
Por isso, selecionar a matéria-prima apenas pela espessura não fornece informações suficientes sobre sua adequação. O desempenho precisa ser analisado a partir do conjunto formado por onda, papéis, gramaturas, resistência, regularidade e requisitos da embalagem final.
Previsibilidade de fornecimento também faz parte desse processo. Quando a chapa apresenta comportamento consistente, a cartonagem tende a ter maior controle sobre regulagens, montagem e qualidade final.
Quais informações ajudam a especificar a chapa para corte e vinco?
Antes de definir uma estrutura para uma embalagem que passará por corte e vinco, é importante compreender as exigências do projeto. Entre as informações relevantes estão:
- Dimensões finais da embalagem.
- Peso e formato do produto acondicionado.
- Tipo de onda e espessura desejada.
- Geometria das abas, encaixes e áreas de dobra.
- Complexidade do desenho de corte e vinco.
- Processo de montagem manual ou automatizado.
- Exigências de impressão e acabamento.
- Condições de armazenamento e transporte.
- Volume e repetibilidade esperados na linha de conversão.
Essas informações permitem relacionar o comportamento da chapa às exigências reais do processo produtivo, reduzindo decisões baseadas apenas em parâmetros isolados.
Precisão de vinco começa pela combinação entre chapa, projeto e processo
O vinco no papelão ondulado é uma etapa essencial para transformar uma chapa plana em uma embalagem funcional. Sua precisão interfere na dobra, no alinhamento dos painéis, na montagem e na repetibilidade da caixa pronta.
Entretanto, o resultado não depende apenas da pressão aplicada ou da ferramenta utilizada. Tipo de onda, espessura, composição dos papéis, geometria da embalagem, condições ambientais e regularidade da matéria-prima precisam ser considerados como partes de um mesmo projeto.
A Salute Embalagens fornece chapas de papelão ondulado desenvolvidas para atender diferentes necessidades de cartonagens e processos de conversão.
Fale com a Salute Embalagens e solicite uma cotação de chapas de papelão ondulado para o seu projeto.